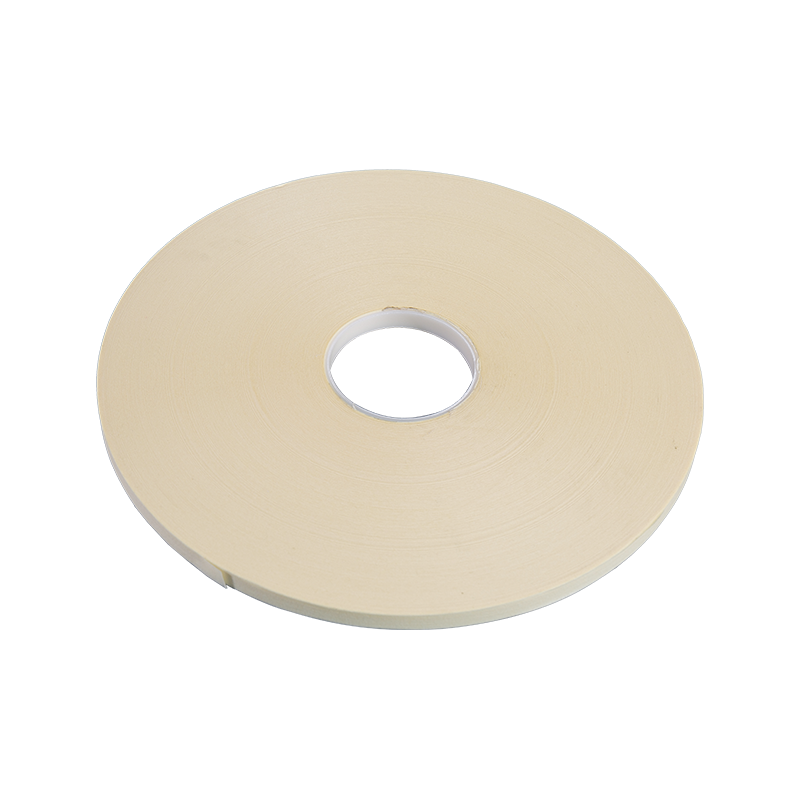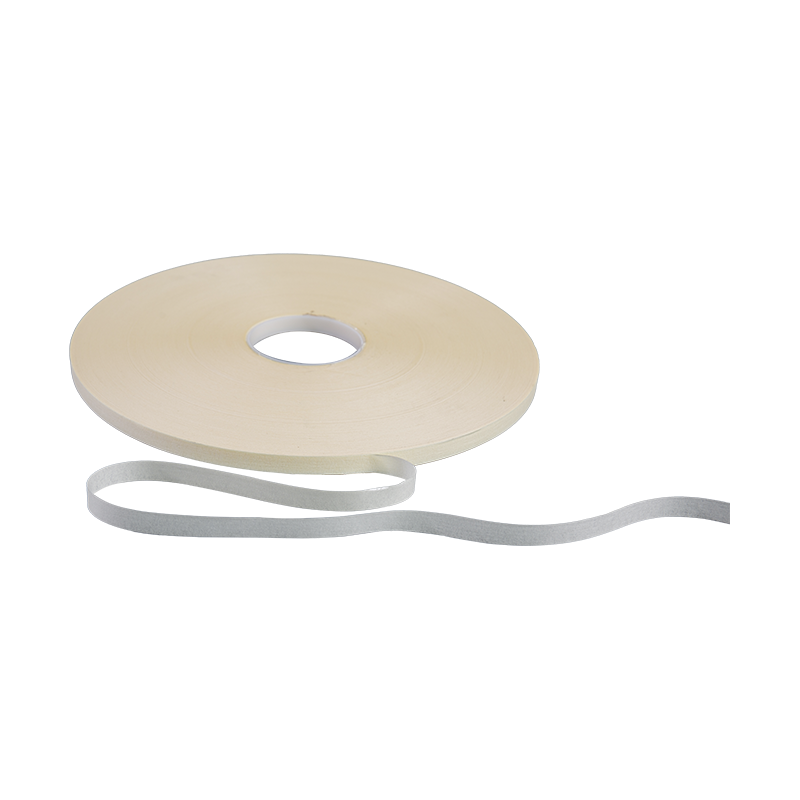
Konklusionen på forhånd: hvornår aktiveringstemperatur, belægningsvægt og opbevaringsforhold er tilpasset til underlaget og linjen, leverer denne tape en af de mest pålidelige tynde bindinger inden for konvertering og tekstilarbejde. When those variables are ignored, the same grade produces joints that fail after days, edges that bleed adhesive, and rolls that block on the shelf.
Most field problems trace back to three causes: heat that never reaches the bond line, adhesive coverage that varies roll to roll, and warmth or humidity that damaged the tape before it was opened. Hver enkelt kan forebygges, når du ved, hvad du skal bede om.
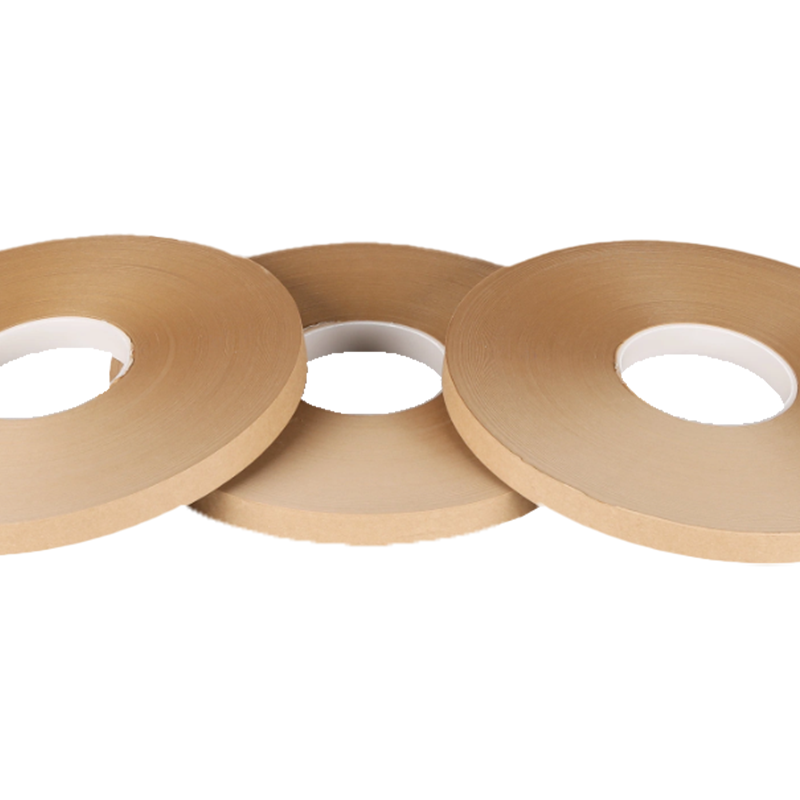
“Tissue” describes the carrier: a lightweight paper-like web, usually 20 to 60 microns thick, coated on both faces with a thermoplastic hot melt adhesive and protected by a release liner. Bæreren giver den lave profil og tilpasningsevne; klæbemidlet sørger for bindingen.
"Hot Melt"-delen betyder endnu mere. I modsætning til trykfølsom tape, som forbliver klæbrig ved stuetemperatur, er smelteklæbemiddel fast i hvile og blødgør kun, når det opvarmes. Før varme påføres, kan tapen placeres og genplaceres frit. Når varme og tryk ankommer, flyder klæbemidlet ind i overfladen og låser materialerne sammen.
These properties make the tape a natural fit for fabrics, tissue, film, nonwovens, and thin flexible assemblies — applications where a thicker construction would show through or slow down the heat the bond depends on.
Binding følger en pålidelig sekvens. Heat raises the adhesive above its softening point — commonly 90 to 120 °C for EVA-based hot melts — viscosity drops, and the adhesive wets the substrate. Tryk presser det ind i overfladens mikroskopiske dale. Efterhånden som fugen afkøles, størkner klæberen og opnår sammenhængskraft. Den færdige binding slår trykfølsomme klæbemidler ved forhøjet temperatur, fordi holdekraften kommer fra et størknet lag, ikke klæbe.
De fleste fejl er ikke limens skyld. Tapens aktiveringstemperatur er en egenskab ved klæbemidlet; temperaturen ved bindingslinjen er en egenskab ved processen. En plade ved 120 °C presset i et sekund mod et koldt, ledende substrat vil ikke bringe bindingslinjen op på temperatur. Dvæletid, tryk og substratvarmeoverførsel er lige så afgørende.
Gør ikke kompensere for en svag binding ved at hæve temperaturen vilkårligt. Over ca. 200 °C nedbrydes smelteklæbemidler og kan frigive dampe, mens vævsbæreren kan svide sig. Bliv inden for det aktiveringsvindue, som leverandøren giver.
| Parameter | Hvad skal verificeres | Hvad går galt, når det ignoreres |
|---|---|---|
| Carrier tykkelse | Ensartet kaliber i området 20–60 µm | Tykke pletter viser sig igennem; tynde pletter gør ondt i håndteringen |
| Belægningsvægt | gram per kvadratmeter per side, fx 30-60 g/m² | Ujævn dækning skaber inkonsekvent skrælningsstyrke |
| Aktiveringstemperatur | Blødgøringspunkt og fuldbindingsvindue | For lav: ingen binding; for høj: brændende og blødning |
| Ydeevne for skrælning og forskydning | Værdier efter 24 timers konditionering ved brugstemperatur | Fugen kryber eller skræller under belastning |
| Restadfærd | Permanent eller aftagelig karakter | Klæbemiddeloverførsel beskadiger dele ved fjernelse |
The same tape logic appears across a wide range of industries, wherever the substrate is thin, the joint must stay low-profile, and heat is available in the process:
En vævsbærer er ikke en nedgradering fra en filmbærer. Det er det rigtige tekniske svar, når en samling skal være tynd, usynlig og fleksibel - og stadig holde i årevis.
Købere, der stiller præcise spørgsmål i salgsstadiet, undgår dyre overraskelser i produktionen. Disse fem spørgsmål adskiller en pålidelig leverandør fra en forhandler:
Spørg efter belægningsvægt pr. side og aktiveringsvinduet som standarddokumentation. En leverandør, der ikke kan angive disse to tal, kan sælge dig en rulle, men ikke en gentagelig proces.
Hotmeltklæbemidler er termoplast: de bliver bløde, når de er varme. Den eneste kendsgerning forklarer de fleste klæbefejl, der skyldes tapen. En rulle, der efterlades i nærheden af et solrigt vindue, over en ovn eller i en varm beholder, kan udvikle kantflow, blokering af liner eller teleskopering. Kemien har ikke ændret sig - båndet blev formet af det forkerte miljø.
Vævsbæreren tilføjer en anden følsomhed: fugt. Fugt ændrer bærerens dimensioner og krøller, hvilket viser sig som fejlregistrering ved udstansning eller et bølget udseende i laminerede paneler.
Forsøg ikke at redde en blokeret rulle ved at øge afviklingsspændingen. Once the liner has locked to the adhesive, the roll is unusable for precision processes — web breaks, puckering, and adhesive pick-off will follow no matter how carefully you handle it.
Forskellen mellem en problemfri rulle og en problematisk er sjældent synlig. Den lever i belægningsvægttolerancer, råmaterialevalg og proceskonsistens. Erfarne købere auditerer produktionslinjen, ikke kun dataarket. A manufacturer with its own coating equipment can control incoming materials, adjust formulations, and hold batch-to-batch uniformity in a way traders cannot.
Wanfeng har fremstillet film og bånd siden 1989 og har kørt dedikerede båndlinjer med automatiseret opskæring til industrielle kunder. Den hot melt tape kvalitet brugt i tekstil, skum og elektronisk limning kommer fra dette program.
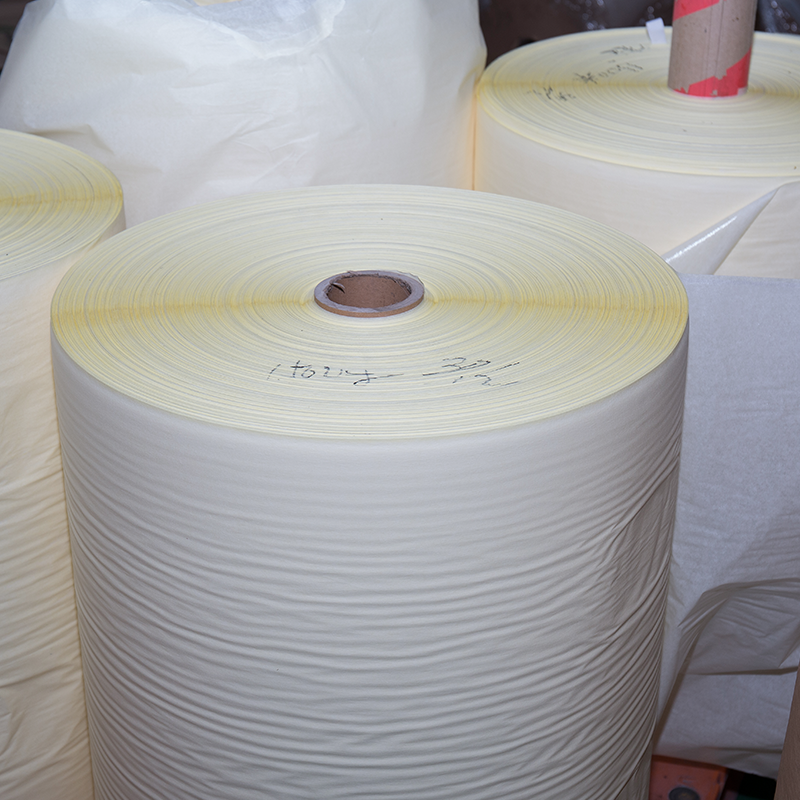 Hot Melt Tape fra Wanfeng til industriel limning This hot melt tape, made with masking paper and natural latex, suits electronic component assembly and textile or foam bonding, reflecting Wanfeng's long-standing adhesive manufacturing expertise. Se produkt →
Den samme disciplin bærer igennem det bredere udvalg af selvklæbende tape . When the right grade meets the right process, hot melt double sided tissue tape becomes exactly what it should be: quiet, reliable, and repeatable.
Selve båndet er enkelt; teknikken omkring det er ikke. A genuine manufacturer treats coating weight, activation temperature, and storage conditions as data points, so the first roll and the fiftieth behave the same.
A three-step trial settles most supplier decisions: press a test patch at the documented activation temperature, run one production roll through the line, and check peel strength and residue after 48 hours. Gå forbi disse porte, og du har en karakter, du kan bygge en proces omkring.
Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.